Vulkanizasyon Makinesi Nedir? Kısa Cevap
Vulkanizasyon makinesi, kürlenmemiş kauçuk bileşiğini kontrollü ısı, basınç ve zaman uygulayarak güçlü, elastik, ısıya dayanıklı bitmiş bir parçaya dönüştüren bir prestir. Makine, normalde kükürt veya peroksit sertleştirme sistemleri aracılığıyla kauçuğun içindeki çapraz bağlanma reaksiyonunu tetikler ve bu reaksiyon, şekillendirilebilir bir bileşik tabakasını gerçek bir kauçuk ürününden ayıran şeydir. Ayakkabı tabanları, O-halkalar, contalar, hortumlar veya titreşim önleyici takozlar üretmeyi planlıyorsanız vulkanizasyon makinesi üretim hattınızın kalbidir.
Bunu şu şekilde düşünün: Vulkanizasyondan önce kauçuk yumuşak hamuru gibi davranır; Vulkanizasyondan sonra titreşimi emen, sıvıları yalıtan, ısıya ve hava koşullarına dayanıklı esnek bir malzeme haline gelir. İşlem sırasında kükürtle kürlenen bileşiklerin çoğu, 140-170°C , peroksit sistemleri 160-200°C ve FKM ve silikon gibi özel bileşikler 170-250°C . Bu pencerelerin bakımını yapamayan bir makine, bileşim ne kadar iyi olursa olsun yumuşak, yapışkan veya kırılgan parçalar üretecektir.
Sonuç olarak basit: vulkanizasyon makineniz, son boyutlar, sertlik, sıkıştırma seti ve uzun süreli dayanıklılık gönderdiğiniz her parçanın. Karıştırma, frezeleme ve ön şekillendirme işlemlerinin tümü bu son adımı beslemek için mevcuttur; bu nedenle, sürecin geri kalanını onun etrafında oluşturmadan önce makineyi hemen alın.
- Sıcaklık: Bileşik ve kürlenme sistemine bağlı olarak 140-250 °C.
- Basınç: kürleme sırasında öngörülen parça alanında genellikle 15-40MPa.
- Zaman: ince contalar için birkaç dakikadan, kalın bloklar için 40-60 dakikaya kadar.
Vulkanizasyon Nasıl Çalışır: Isı, Basınç ve Zaman
Kauçuğu bir kase karışık erişteyle karşılaştırdığınızda kimyayı kavramak daha kolay hale gelir. Sülfürle kürlenen bileşiklerde ısı, kükürt halkalarını açar ve NR, SBR, EPDM veya NBR'nin polimer zincirleri arasında köprüler oluşturur. Peroksit sistemleri bunun yerine doğrudan karbondan karbona bağlantılar oluşturur. Sonuç, kauçuğa geri tepme, kimyasal direnç ve sabit yük altında şeklini koruma yeteneği kazandıran üç boyutlu bir ağdır. Çinko oksit ve stearik asit gibi kür hızlandırıcıları ve aktivatörler, bu ağın ne kadar hızlı oluştuğunu kontrol eder; bu nedenle bileşik tarifi, makine ayarları kadar önemlidir.
Başarıyı üç değişken kontrol eder: sıcaklık, basınç ve zaman. Sıcaklık kimyasal reaksiyonu yönlendirir; basınç havayı dışarı iter ve bileşiği her boşluğa zorlar; Zaman, reaksiyonun ne kadar tam olarak biteceğini belirler. Yeterince kürlenmemiş kauçuk mukavemetten yoksundur ve geri tepmesi zayıftır; aşırı kürlenmiş kauçuk sertleşir ve çatlamaya yatkın hale gelir.
Pratik sertleştirme süresi eski bir atölye kuralına göre yapılır: Milimetre başına 3-5 dakika Tipik kalıplama sıcaklıklarında katı kauçuk kalınlığında. Bu nedenle, 12 mm'lik şok montaj bloğu 40-60 dakikaya ihtiyaç duyabilirken, 2 mm'lik bir conta 10 dakikadan kısa sürede sertleşir. Daha kalın parçalar, kavrulmuş yüzeylerden ve kürlenmemiş merkezlerden kaçınmak için daha yavaş ısıtma gerektirir.
| Isıtma Yöntemi | Pratik Sıcaklık Aralığı | Tipik Tekdüzelik | En Uygun |
|---|---|---|---|
| Buhar | 120-180°C | /-5 °C | Kalın bölümler, otoklavlar |
| Kızgın Yağ | 250 °C'ye kadar | /-2 °C | Sıkı bir bütünlük gerektiren merdaneler |
| Elektrikli Kartuş | 300 °C'ye kadar | /-3 °C PID kontrollü | Küçük merdaneler, enjeksiyon makineleri |
Vulkanizasyon Makinelerinin Ana Tipleri
Her kauçuk ürünü aynı şekilde kürlenemez. Parça geometriniz, yıllık hacminiz ve kalıp stiliniz sizi dört makine tipinden birine yönlendirecektir.
Hidrolik Kür Presi (Sıkıştırma Kalıplama)
Kauçuk endüstrisinin beygir gücü. Sertleşmemiş bir iş parçası veya şerit açık bir kalıba yüklenir, levha hidrolik basınç altında kapanır ve ısı kalıptan bileşiğe geçer. Çoklu gün ışığı presleri, çıktıyı artırmak için birkaç kalıp seviyesini istifler ve kalıplar nispeten basit olduğundan, bu tip pedler, contalar, ayakkabı tabanları ve genel amaçlı contalar için ilk tercih olmaya devam etmektedir. İki kritik satın alma rakamı merdane boyutu ve tonajdır.
Vakumlu Vulkanizasyon Presi
Sıkışmış hava, özellikle ince nervürlü, derin boşluklu veya metal uçlu kalıplarda kabarcıklara ve doldurulmamış köşelere neden olur. Vakumlu vulkanizasyon presi, kalıp tamamen kapanmadan önce bölmeyi boşaltarak havayla ilgili kusurların çoğunu ortadan kaldırır. Bu kategorideki operatör dostu bir seçenek, vakum sıcak presleme makinesi tam muhafaza, programlanabilir tahliye ve her plakada PID sıcaklık kontrolü ile.
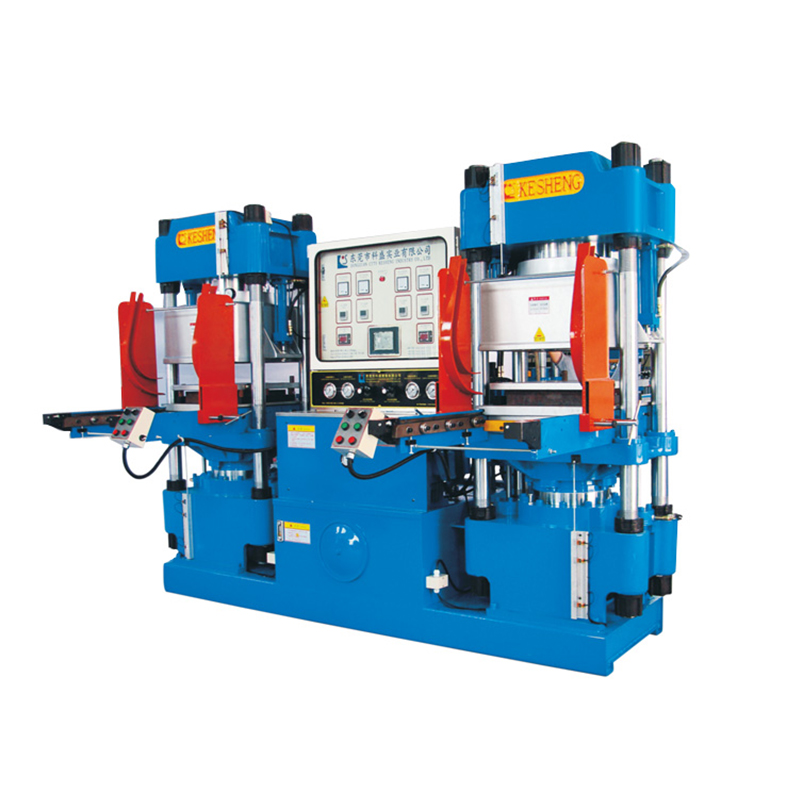 Özel Vakumlu sıcak presleme makinesi Üreticiler, Tedarikçiler Bu makine, çeşitli kauçuk ve plastik ürünler için bir vulkanizasyon makinesidir. Zamanlama kalıp kilitleme, otomatik ön... Ürünü Görüntüle →
Kauçuk Enjeksiyon Makinesi
Bir enjeksiyon makinesi, bileşiği bir vida veya piston ünitesinde plastikleştirir ve basınç altında doğrudan kapalı bir kalıba enjekte eder. Artık işlenmemiş parçaları önceden tartmanıza veya yüklemek için kalıbı açmanıza gerek yok, bu da döngüleri kısaltır ve flaşı azaltır. Dikey makineler, yağ keçeleri ve hava yayları gibi bağlı metal parçalarla parlıyor; yatay makineler daha büyük kalıplara ve daha yüksek çıktıya uygundur. Sıkıştırmadan enjeksiyona geçiş yapan conta üreticileri genellikle aynı parça numaralarında işçilik maliyetlerinin gözle görülür şekilde düştüğünü görüyor. Bu nedenle bizim dikey veya yatay kauçuk enjeksiyon makinesi hızlı malzeme değişimi ve tekrarlanabilir atış kontrolü göz önünde bulundurularak üretilmiştir.
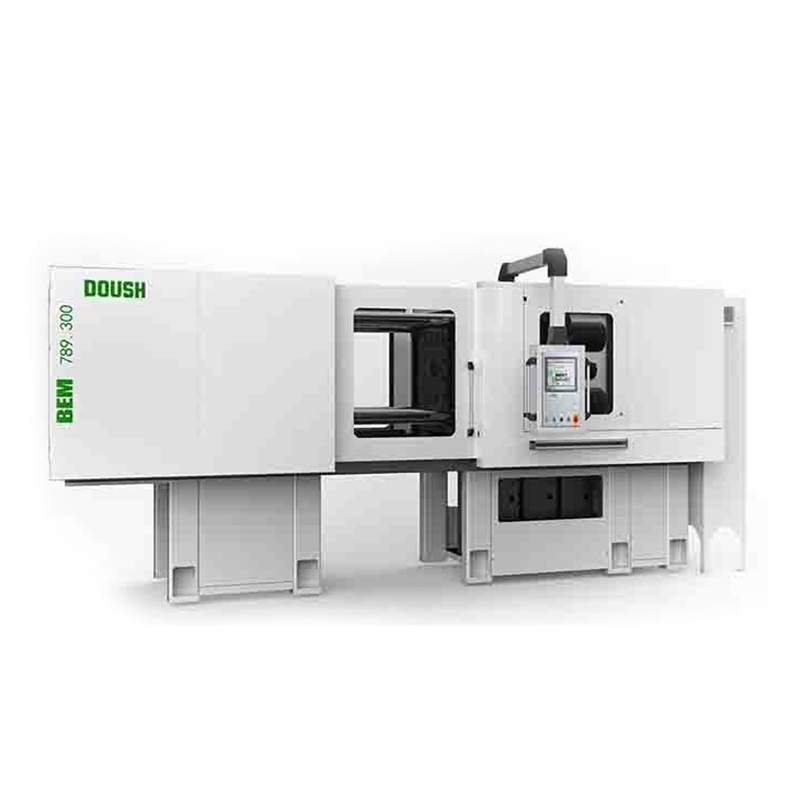 Özel Dikey / yatay kauçuk enjeksiyon makinesi Üreticiler, Tedarikçiler Kauçuk kalıplı ürünlerin üretimine yönelik bir teknolojidir. Esas olarak e gibi kauçuk kalıplanmış ürünlerin üretiminde kullanılır... Ürünü Görüntüle →
Otoklavlar ve Sürekli Kürleme Hatları
Uzun profiller, hortumlar ve kablolar düz plakaların arasına sığamaz. Bu ürünler, yüksek basınçlı buharla doldurulmuş otoklavların içinde veya ekstrüzyonu mikrodalga, sıcak hava veya tuz banyosu ısıtmasıyla birleştiren sürekli hatlarda kürlenir. Bu sistemlerde üretim hızı pres tonajından ziyade ısıtma bölgesinin uzunluğuna ve sıcaklık kontrolünün doğruluğuna göre belirlenmektedir.
| Makine Tipi | Tipik Ürünler | Çevrim Özellikleri | Ana Avantaj |
|---|---|---|---|
| Sıkıştırma Presi | Contalar, pedler, ayakkabı tabanları | Döngü başına dakika, parti odaklı | Düşük kalıp maliyeti, esneklik |
| Vakum Pres | Hassas contalar, bağlı ekler | Tahliye nedeniyle biraz daha uzun | Daha az hava kusuru, tutarlı yoğunluk |
| Enjeksiyon Makinesi | O-halkalar, konektörler, yüksek hacimli parçalar | Hızlı atış ve tedavi döngüsü | Tekrarlanabilirlik, daha az flaş, düşük işçilik |
| Otoklav veya Sürekli Hat | Hortumlar, kablolar, profiller | Yüke göre sürekli veya toplu | Uzun uzunluklar eşit şekilde kürlenir |
Doğru Vulkanizasyon Makinesi Nasıl Seçilir
Pres seçimi ürün kataloğundan değil bitmiş parçadan başlar. Fiyat teklifi istemeden önce beş soruyu yanıtlayın.
- En büyük parçanızın öngörülen alanı nedir? Pres tonajı, öngörülen alanın kalıplama basıncıyla çarpımına eşittir. 400 mm x 400 mm'lik bir parça 0,16 m²'yi kaplar; 25 MPa'da 4,0 MN'ye, yani yaklaşık 408 tona ihtiyacı vardır. Yüzde 10-15'lik bir marjın eklenmesiyle 450-500 tonluk bir pres elde ediliyor.
- Bileşiminizin ihtiyaç duyduğu maksimum kürlenme sıcaklığı nedir? Veri sayfasında 200 °C'nin üzerinde bir sıcaklık istenirse, düşük basınçlı buharlı ısıtmadan kaçının ve bunun yerine elektrikli kartuş veya kızgın yağlı ısıtmayı seçin.
- Kalıp kaç boşluk taşıyacak? Çok boşluklu kalıplar her türlü eşit olmayan merdane sıcaklığına anında maruz kalır; bu nedenle yalnızca boşta değil, çalışma sıcaklığında da sıcaklık eşitliği okuması talep edin.
- Parçalarınız ek parçalar içeriyor mu veya vakuma mı ihtiyacınız var? Bağlı keçeler, yağ keçeleri ve hava yayı parçaları neredeyse her zaman vakum veya enjeksiyon makinelerinden yararlanır.
- Vardiya başına üretim hacminiz nedir? Sıkıştırmalı kalıplama, takım maliyetlerini düşük tutar; Enjeksiyon kalıplama, hacimler arttığında çevrim süresinden ve işçilikten tasarruf sağlar.
Teklif fiyatında durmayın. Kendi bileşiğinizle bir test çalıştırması için bütçe ayırın ve tedarikçinin sevkıyattan önce merdane sıcaklığını ve paralelliği nasıl ölçtüğünü doğrulayın. Mikserler, değirmenler, ön şekillendiriciler ve sertleştirme presleri inşa etmek için 15 yıldan fazla zaman harcadık ve teslim ettiğimiz her ünite, ambalajlamadan önce sıcaklık bütünlüğü ve basınç stabilitesi açısından test ediliyor. Hangi kategorinin ürünlerinize uygun olduğundan emin değilseniz, komple makine kataloğu sipariş vermeden önce kalıplarınızı teknik ekibimizle görüşün.
| Parametre | Neden Önemlidir? | Neyi Doğrulamalı? |
|---|---|---|
| Merdane Boyutu | Maksimum kalıp boyutlarını tanımlar | En büyük kalıp artı açıklığınızla karşılaştırın |
| Anma Tonajı | Flaş kalınlığını ve parça yoğunluğunu belirler | Öngörülen alandan hesaplayın; test raporu isteyin |
| Sıcaklık Aralığı | Bileşiğinizin tedavi penceresini kapatmalıdır | Üst sınırı ısıtma marjı ile onaylayın |
| Sıcaklık Eşitliği | Döngü tutarlılığını ve reddetme oranını etkiler | Çalışma sıcaklığında 9 noktalı ölçüm isteyin |
| Gün Işığı ve Strok | Kalıp yüksekliğini ve kalıptan çıkarma alanını belirler | En kalın kalıbınıza göre ölçün |
| Kontrol Sistemi | Tedavi tariflerini saklar ve kaliteyi korur | Zamanlayıcılar, alarmlar ve veri kaydı içeren HMI'yı arayın |
| Güvenlik Donanımı | Yükleme ve kalıptan çıkarma sırasında yaralanmaları önler | İki elle kontrolleri, koruyucuları ve ışık perdelerini kontrol edin |
Vulkanizasyon Makinelerinin Kullanıldığı Yerler: Endüstri Örnekleri
Vulkanizasyon makineleri her kauçuk eşya endüstrisinde karşımıza çıkar. Ortak nokta, gerçek hizmet koşulları altında esneklik, sızdırmazlık performansı ve ısıya veya hava koşullarına dayanıklılık ihtiyacıdır.
- Kauçuk ayakkabı tabanları ve spor ayakkabıları: ayakkabı fabrikaları kauçuk dış tabanları EVA orta tabanlara karşı sertleştiriyor ve çok istasyonlu makineler hattın çalışır durumda kalmasını sağlıyor. Birçoğu bizimkini kullanıyor tam otomatik kauçuk taban pres kalıplama makinesi
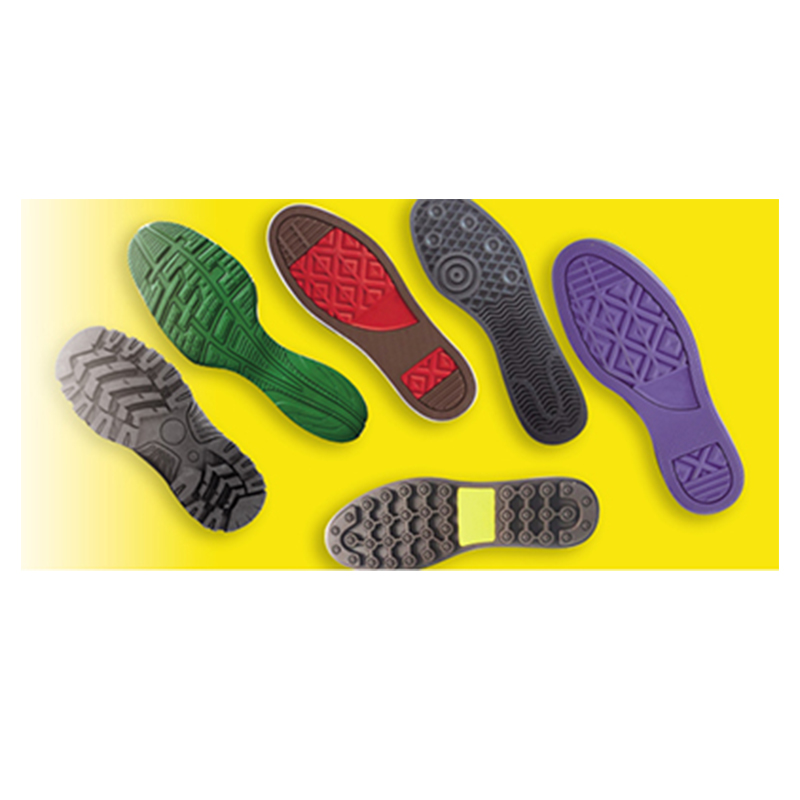 Özel Tam otomatik kauçuk taban pres kalıplama makinesi Üreticiler, Tedarik Tam Otomatik Kauçuk Taban Sıcak Pres Şekillendirme Makinesi Ürün Açıklaması1. Otomatik kayar kalıp ve kalıp döndürme yapısı kırmızı... Ürünü Görüntüle → eşit basınç dağılımı ile döngü başına birden fazla tabanı sertleştirmek için.
- O-halkalar ve contalar: bu küçük parçalar sıkı sıcaklık kontrolüne ve hassas kalıp kapatmaya dayanır; vakum presleri ve enjeksiyon makineleri bu kategoriye hakimdir.
- Yağ keçeleri ve hava yayları: metal ekler yüklenir, bunların etrafına kauçuk enjekte edilir veya sıkıştırılarak kalıplanır ve aynı kürleme döngüsü sırasında bağ oluşur.
- Hortumlar, profiller ve kablo yalıtımı: sürekli hatlar veya otoklavlar düz preslerin yerini alır.
- Titreşim önleyici montaj parçaları ve silindirler: kalın bölümler uzun döngüler ve dikkatli sıcaklık değişimleri gerektirir.
- Tenis topları gibi spor malzemeleri: bilye çekirdeği, keçe sarma aşamasından önce ısıyla sertleştirmeden geçer ve bu işlemi gerçekleştirmek için eksiksiz hatlar mevcuttur.
Kürlemeden sonra kalıplanmış parçaların çoğu, ayırma hattında hâlâ çapak taşır. Elle kesme veya kriyojenik flaş giderme odasında yuvarlama, parçayı conta yüzeyine zarar vermeden temizler. Bu sonlandırma adımını pres seçimiyle birlikte planlayın çünkü flaş hacmi kalıp tasarımına ve pres hassasiyetine bağlıdır.
Güvenlik ve Bakım: Her Üretim Yöneticisinin Bilmesi Gerekenler
Bir vulkanizasyon makinesi, yüksek ısıyı, ağır hidrolik kuvveti ve büyük hareketli plakaları birleştirir. Saygı duyulduğunda yıllarca sorunsuz hizmet sunar; göz ardı edildiğinde operatörlere zarar verebilir ve tek vardiyada üretimi mahvedebilir.
Her baskı hattı için güvenlik esasları
- Operatör kalıba uzanırken presin kapanmaması için iki elle çalıştırma düğmeleri veya ışık perdeleri takın.
- Herhangi biri merdaneleri temizlemeden veya kalıpları değiştirmeden önce kilitleme/etiketleme prosedürlerini kullanın.
- İlk aşınma belirtisinde hidrolik hortumları değiştirin. Basınç altında sızan ince yağ jeti cilde nüfuz edebilir ve acil tıbbi müdahale gerektirir.
- İşlenmemiş parçaları yüklerken ve kürlenmiş parçaları çıkarırken onaylı ısıya dayanıklı eldivenler ve yüz koruması kullanın.
- Kalıp alanını alet ve bileşik artıklarından uzak tutun ve birkaç saniye kazanmak için hiçbir zaman güvenlik anahtarını devre dışı bırakmayın.
Pratik bir bakım ritmi
- Merdane paralelliğini her ay bir kadranlı göstergeyle kontrol edin ve bu aralıkta tutun Metre başına 0,05 mm ; çarpık merdaneler eşit olmayan parça kalınlığı oluşturur.
- Plaka sıcaklığını her üç ayda bir dokuz noktada ölçün; içinde sapma bekliyoruz /-3 °C ayarlanan sıcaklıkta.
- Hidrolik yağı ve filtreleri zamanında, genellikle her 2.000 çalışma saati ve rezervuarda su veya kir olup olmadığını kontrol edin.
- Sıcaklık sensörlerini altı ayda bir kalibre edin; sürüklenme sensörü çoğu mekanik arızadan daha fazla malzeme israfına neden olur.
- Vardiya başlatma kontrol listesi sırasında ısıtma kartuşlarını, yağ borularını ve buhar contalarını inceleyin.
- İki elle kontrolleri, ışık perdelerini ve acil durdurmaları haftalık olarak test edin ve yazılı bir kayıt tutun.
Bu ritmi takip ettiğinizde iyi oluşturulmuş bir baskının çalışması gerekir. 15-20 yıl . Deneyimlerimize göre, erken arızalar yalnızca fiyat üzerinden satın alma, sıcaklık eşitliği kontrolünün atlanması veya hidrolik yağın bozulmasına izin verilmesinden kaynaklanmaktadır. Tedarikçinize bileşiğiniz, kalıbınız ve vardiya modeliniz hakkında bilgi verin; kurulumdan beş yıl sonra bile kalite hedefinizi karşılayan bir makine alacaksınız.
Vulkanizasyon Makineleri Hakkında Sıkça Sorulan Sorular
Vulkanizasyon presi ile kauçuk enjeksiyonlu kalıplama makinesi arasındaki fark nedir?
Klasik sıkıştırma presi anlamına gelen vulkanizasyon presi, açık bir kalıbın içine önceden yerleştirilmiş işlenmemiş parçayı sertleştirir. Bir enjeksiyon makinesi bileşiği plastikleştirir ve önce kapalı bir kalıba enjekte eder, ardından sertleştirir. Enjeksiyon daha kısa döngüler, daha az flaş ve daha iyi boşluk doldurma sağlar, ancak kalıpları daha pahalıdır ve kurulumu daha karmaşıktır.
Bir vulkanizasyon makinesi hangi sıcaklık ve basınca ulaşmalıdır?
Çoğu kauçuk bileşiği 140 ile 200 °C arasında kürlenir; FKM ve silikon kaliteleri için 250 °C'ye kadar sıcaklık gerekebilir. Öngörülen parça alanı üzerindeki tipik kalıplama basıncı: 15-40 MPa Daha yüksek tonaj gerektiren daha kalın veya daha karmaşık parçalar.
Kauçuğun preste vulkanize edilmesi ne kadar sürer?
Temel kural şudur: Milimetre başına 3-5 dakika bileşiğin sertleşme eğrisine göre ayarlanmış katı kalınlıkta. İnce bir conta 4-8 dakikada kürleşebilirken, kalın bir conta 40-60 dakikada çalışabilir. Her zaman özel bileşiğiniz için bir sertleşme reometresi testiyle onaylayın.
Neden vakumlu vulkanizasyon presi kullanmalıyım?
Vakum, tam kapanmadan önce kalıp boşluğundaki havayı uzaklaştırır. Bu, daha az kabarcık, daha iyi köşe dolgusu ve daha tutarlı yoğunluk anlamına gelir; bu da contalar, bağlı ekler ve karmaşık geometriye sahip parçalar için önemlidir.
Bir makine farklı kauçuk bileşiklerini vulkanize edebilir mi?
Evet, makinenin maksimum sıcaklığı her bileşiğin kürlenme penceresini kapsadığı sürece. Partiler arasında kalıbı temizleyerek kükürtle kürlenmiş ve peroksitle kürlenmiş malzemeleri ayrı tutun ve uyumsuz malzemeleri aynı gün içinde kapsamlı bir temizlik yapmadan çalıştırmak yerine bir presten diğerine geçin.
Vulkanizasyon makinesinin ömrünü ne kısaltır?
Olağan suçlular, nominal tonajın üzerinde çalışmak, düzeltme yapmadan eşit olmayan merdane sıcaklıkları çalıştırmak, hidrolik yağı sağlığını göz ardı etmek ve paralellik kontrollerini atlamaktır. Takvim aylarına değil, çalışma saatlerine dayalı planlı bir bakım rutini satın alabileceğiniz en ucuz sigortadır.

