Kauçuk Karıştırma Makinesi: Kalıba Ulaşmadan Önce Parti Kalitesine Karar Veren Ekipman
Ekstrüzyon için kauçuk contalar, O-halkalar, ayakkabı tabanları, hortumlar veya bileşikler üretiyorsanız, bitmiş bir parça nadiren pres veya kalıp nedeniyle arızalanır. Başarısız oldu çünkü kauçuk karıştırma makinesi tutarsız bir bileşik sağladı. Düşen çekme mukavemeti, sürüklenen sıkıştırma seti, yüzey akış işaretleri ve gizli gözeneklilik, bunların hepsi karıştırma odasına kadar uzanır.
Bir kauçuk karıştırma makinesi, bir çevrimde üç görevi yerine getirir. Polimerin içine dolgu maddeleri, aktivatörler ve yumuşatıcılar katar; onları eşit biçimde dağıtır; ve kütleyi işlenebilir bir malzemeye plastikleştirir. Makine, dağılım kalitesini, yanma güvenliğini ve partiler arası tutarlılığı belirleyen kesme kuvvetini, sıcaklığı ve karıştırma süresini kontrol eder.
İyi karıştırılmış bir bileşik için pratik üretim kriteri, partiler arasında ±5 birimlik Mooney viskozite dağılımı ve standart 10 puanlık ölçekte 4 veya daha yüksek bir dağılım derecesidir. Eğer mikseriniz bu sayıları tutamazsa, hiçbir alt pres, ekstruder veya sertleştirme sistemi bunu telafi edemez.
Yoğurma Makinesi veya Açık Değirmen: Her Proses Aşamasına Hangi Kauçuk Karıştırma Makinesi Aittir?
İlk satın alma kararı makine tipi ile ilgilidir. Çoğu kauçuk ürünü fabrikası, aynı iş için rekabet etmek yerine aynı sürecin farklı aşamalarını ele aldıkları için hem basınçlı bir yoğurucuya hem de iki silindirli bir karıştırma değirmenine ihtiyaç duyar.
Basınçlı Yoğurma Makinesi: Birincil Karıştırma Makinesi
Basınçlı yoğurucu, masterbatch üretiminin en güçlü aracıdır. Kauçuk ve malzemeler kapalı bir odaya yüklenir ve bir çift rotor, malzemeyi pnömatik silindir basıncı altında yoğurur. Kapalı tasarım tozu kontrol eder, sıcaklığı dengeler ve polimer zincirlerini parçalamak ve karbon siyahı veya beyaz dolgu maddelerini dağıtmak için gereken yüksek kesmeyi oluşturur. İki kanatlı rotorlar genel kauçuk ürünler için yaygın tercihtir; dört kanatlı rotorlar kesme profilini değiştirir ve birçok bileşiğin çevrim süresini kısaltır.
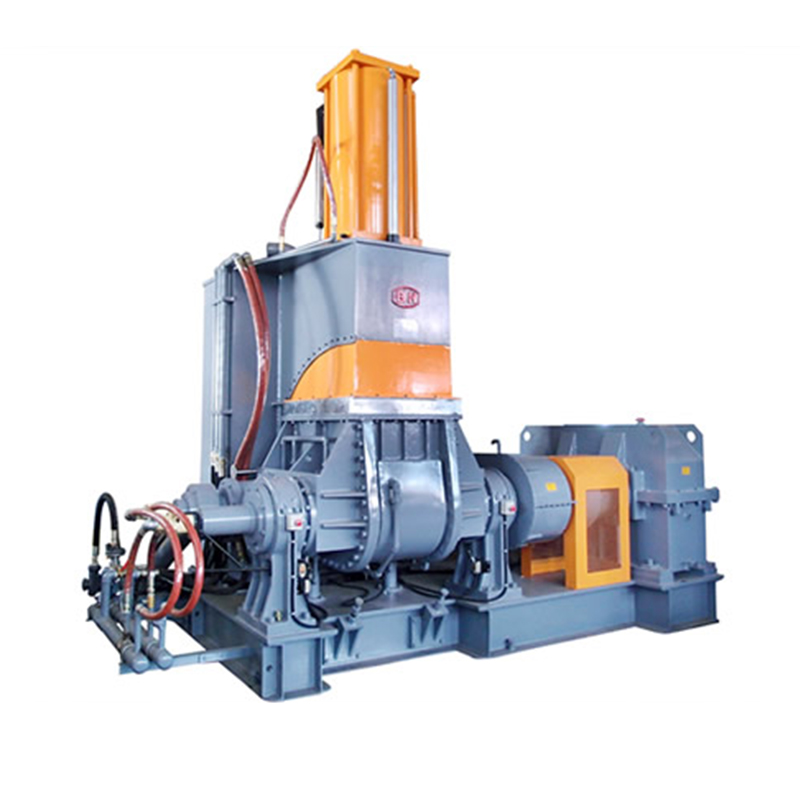 Masterbatch Kauçuk Karıştırma için Basınçlı Yoğurma Makinesi Bu kapalı makine, dolgu maddelerini dağıtmak ve polimer zincirlerini parçalamak için gereken yüksek kesmeyi sağlar. Sıcaklığı dengeler ve tozu kontrol eder, bu da onu iki silindirli değirmenden önce tutarlı masterbatch üretimi için vazgeçilmez kılar. Ürünü Görüntüle →
İki Silindirli Karıştırma Değirmeni: Son İşlem ve İyileştirici Ekleme
İki silindirli karıştırma değirmeni ikinci aşamayı yönetiyor. Bileşik, ters yönde dönen iki silindir arasında sıkıştırılır ve daha düşük bir sıcaklıkta tekrar tekrar kesilir, katlanır ve harmanlanır. Kükürt ve hızlandırıcıların eklendiği yer burasıdır çünkü bu bileşenlerin, bileşik kalıba veya ekstrudere ulaşana kadar kavurma eşiğinin altında kalması gerekir. Değirmen aynı zamanda ekstruder veya soğuk beslemeli ön şekillendirici gibi aşağı yöndeki ekipmanları besleyen tekdüze bir tabaka da üretiyor.
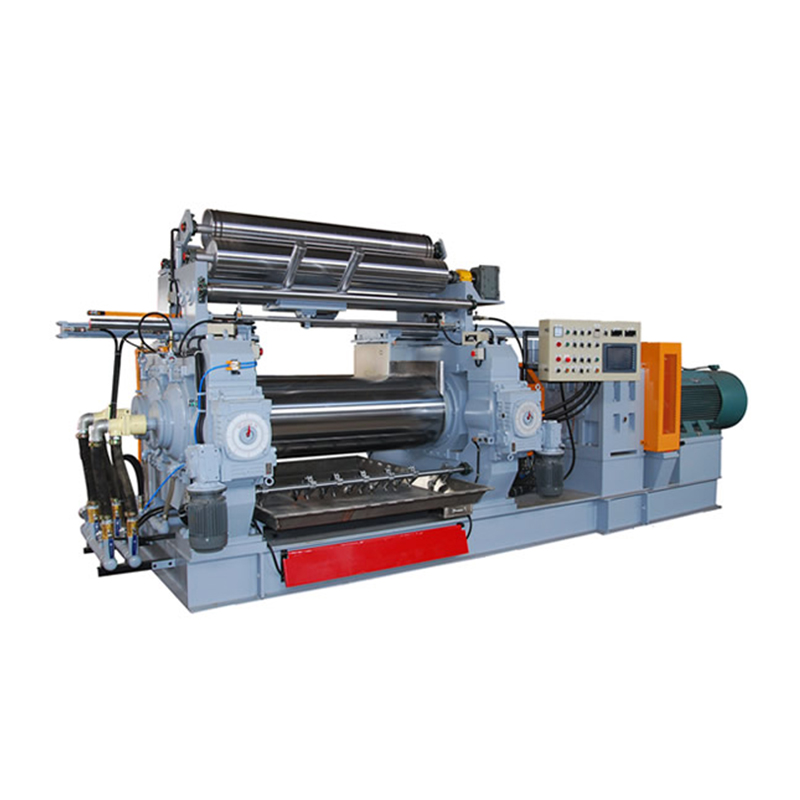 Nihai Bileşik Kaplama için İki Silindirli Karıştırma Değirmeni Masterbatch'ten sonra bu değirmene kontrollü şartlarda kükürt ve hızlandırıcılar ilave edilerek kavrulma önlenir. Aşağı yöndeki ekstrüderler için tekdüze bir tabaka üretir ve özellikleri nihai kaliteyi doğrudan etkiler. Ürünü Görüntüle →
| Özellik | Basınçlı Yoğurma Makinesi | İki Silindirli Karıştırma Değirmeni |
|---|---|---|
| Karıştırma odası | Kapalı ve basınçlı | Açık rulolar, atmosferik |
| Ana süreç rolü | Masterbatch karıştırma | İyileştirici ekleme ve kaplama |
| Toz ve duman kontrolü | iyi | Orta |
| Çıkış formu | Toplu dökümü | Levha veya şerit |
| Tipik boyut | 10–110 L hazne | Rulo çapı 16–26 inç |
| Sıkıştırma tehlikesi | Düşük | Yüksek; fren ve koruma gerektirir |
Bir Kauçuk Karıştırma Makinesinin Sizin İçin Çalışıp Çalışmayacağına Karar Veren Altı Özellik
İki makine bir broşürde aynı görünse de fabrikanızda farklı performans gösterebilir. Siparişi imzalamadan önce bu altı spesifikasyonu ayrıntılı olarak karşılaştırın.
| Şartname | Neleri Etkiler | Pratik Aralık |
|---|---|---|
| Oda hacmi | Parti boyutu ve verim | Çoğu fabrika için 10–55 L |
| Doldurma faktörü | Dağılım, sıcaklık artışı, çevrim süresi | 0,70–0,85 |
| Rotor hızı | Kesme hızı ve karıştırma verimliliği | 30–60 rpm |
| Motor gücü | Yüksek dolgulu veya sert bileşikler için tork | 55 L hazne başına 40–90 kW |
| Ram basıncı | Dolgu maddesinin birleştirilmesi ve sıkıştırılması | 0,4–0,8 MPa |
| Soğutma sistemi | Kavurma güvenliği ve çevrim süresi | Su soğutmalı ceket artı çekirdek soğutma |
Gerçek bileşiğinizi tedarikçiyle tartışın. 60 Shore A'nın üzerindeki NBR gibi yüksek viskoziteli bileşikleri işliyorsanız veya ağır karbon siyahı yüklemesi kullanıyorsanız, güç aralığının üst ucunda bir motor seçin ve soğutma kanallarının sürekli vardiya çalışması için boyutlandırıldığını doğrulayın.
Neden Aynı Kauçuk Mikserine Sahip İki Fabrika Farklı Sonuçlar Alıyor?
İki tesis aynı model karıştırma makinesini çalıştırabilir ve yine de farklı bileşik kalitesi üretebilir. Aradaki fark proses disiplininden kaynaklanmaktadır: doldurma faktörü, boşaltma sıcaklığı, karıştırma sırası ve tartım doğruluğu. Bu dört faktör, normal üretimde görülen çoğu karıştırma kusurunu açıklamaktadır.
| Sorun | Tipik Neden | Pratik Düzeltme |
|---|---|---|
| Kavurma (ön kürleme) | Tahliye sıcaklığı çok yüksek veya çevrim çok uzun | Rotor hızını azaltın; daha düşük soğutma suyu sıcaklığı; Döngüyü kısalt |
| Kötü dağılım | Düşük fill factor, low ram pressure, short mixing time | Parti ağırlığını artırın; koç basıncını yükseltin; karıştırma süresini uzatın |
| Rotorlara yapışma | Yüksek sıcaklık, düşük doldurma faktörü, belirli polimer türleri | Toplu sıcaklığı düşürün; doldurma faktörünü 0,75–0,80'e ayarlayın; sürüm aracısı ekle |
| Partiden partiye değişiklik | Manuel tartım hatası, sıcaklık kayması | Otomatik küçük kimyasal dozajlama kullanın; sıcaklık sensörlerini kalibre edin |
Tartım doğruluğu temeldir. Sertleştirme maddesindeki 1 ila 2 gramlık bir hata, vulkanizasyon oranını tüm partiyi hurdaya çevirecek kadar değiştirebilir. Hala manuel terazili tartıma güvenen fabrikalar, otomatik tartım ve besleme hattıyla bu riski ortadan kaldırabilir; the karıştırıcı yukarı akış ekipmanı Bu sitedeki makale tipik düzeni açıklıyor.
Kauçuk Karıştırma Makinesini Sadece Broşürle Değil Ürün Grubunuzla Eşleştirin
Doğru karıştırma paketi yaptığınız ürünlere bağlıdır. Dört ortak kauçuk ürün kategorisi için karıştırma ekipmanının tipik olarak nasıl seçildiği aşağıda açıklanmıştır.
EVA ve Kauçuk Tabanlar
Ayakkabı tabanı fabrikaları, sıkı bir şekilde kontrol edilen sıcaklıkta masterbatch hazırlamak için bir yoğurucu çalıştırır, ardından kalıplama için malzemeyi ayırmak üzere açık bir değirmen kullanır. EVA bileşikleri, çapraz bağlanma ve köpüklenme reaksiyonlarının termal geçmişe duyarlı olması nedeniyle dar bir sıcaklık aralığı gerektirir. Bu uygulama için sıcaklık kontrolü rotor hızından daha önemlidir.
O-Ringler ve Contalar
O-ring ve conta üretimi, dağılmamış topakların kalıplanmış üründe sızıntı yolları haline gelmesi nedeniyle ince dolgu dispersiyonu gerektirir. Doldurma faktörü 0,80'e yakın olan bir yoğurucu kullanın, koç basıncını daha yüksek uçta tutun ve ardından partiyi, her iş parçasında boyutsal doğruluğu koruyan soğuk beslemeli hassas bir ön oluşturucuya besleyin.
Hortumlar ve Ekstrüde Profiller
Ekstrüde ürünler için kontaminasyon kontrolü önceliktir. bir sıcak beslemeli kauçuk süzgeç yoğurucunun aşağı akışına yerleştirilen, yabancı maddeleri giderir ve bileşik ekstrüder vidasına girmeden önce malzemenin saflığını artırır.
Yüksek Hacimli Üretim
Vardiya başına 10.000 veya daha fazla parça üreten tesisler, yoğurucuyu toplu soğutma ünitesi ve otomatik besleme sistemiyle eşleştirmelidir. Bu, mikserin manuel işlemde beklemesini önler ve soğutulmuş, istiflenmiş bileşiğin sürekli akışını bir sonraki aşamaya hazır tutar.
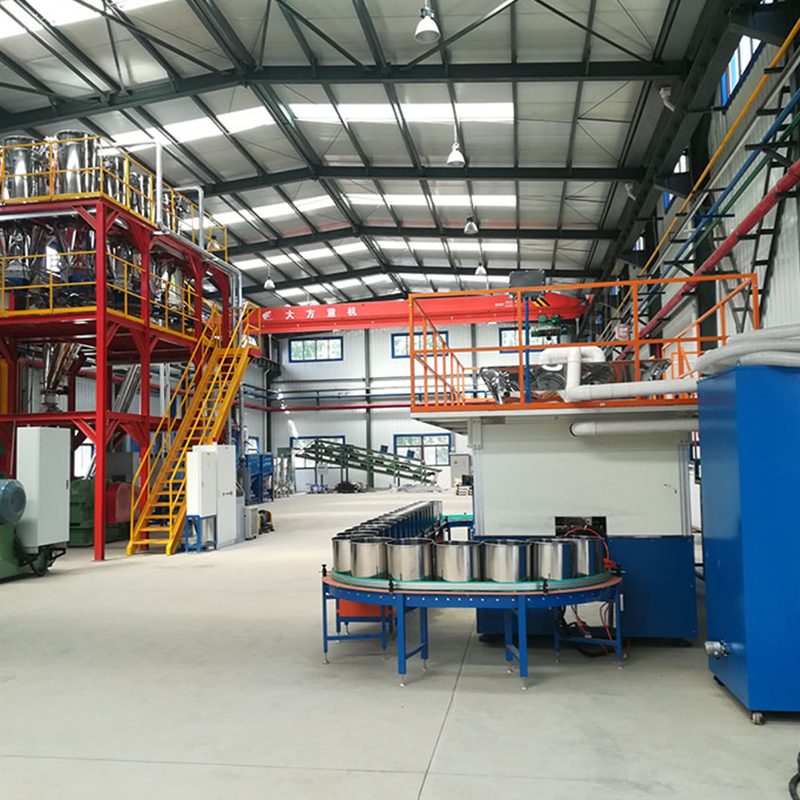 Ölçüm ve Besleme Mikserleri için Giriş Ekipmanları Bu sistem, ham maddelerin depolanmasını, tartılmasını ve doğrudan dahili karıştırıcıya beslenmesini otomatik hale getirir. Yüksek hacimli üretim için sürekli, toz kontrollü çalışma sağlar ve manuel taşımayı azaltır. Ürünü Görüntüle →
Bakım ve Güvenlik: Kauçuk Karıştırma Makinesinde Neler Aşınır?
Kauçuk karıştırma ekipmanı, her vardiyada aşındırıcı karbon siyahı, ince çinko oksit ve yüksek torkla çalışır. Giymek, olup olmayacağı değil, ne zaman olacağı meselesidir. Planlı bir bakım programı kaliteyi istikrarlı tutar ve makine ömrünü uzatır.
- Rotorlar ve hazne duvarı: rotor ucu ile hazne duvarı arasındaki boşluk aşınmayla birlikte artar. Her altı ayda bir sentil ile kontrol edin. Aşırı temizleme, zayıf dağılıma ve daha uzun karıştırma döngülerine neden olur.
- Toz durdurucular: bu contalar tozun rotor milleri boyunca kaçmasını önler. Sızıntı yapan bileşenler bileşik oranını değiştirdiğinden, gözle görülür sızıntı oluşmadan önce bunları değiştirin.
- Yağlama: Şanzıman ve yataklar için makine üreticisinin belirttiği yağ kalitesini kullanın. Farklı bir kalitenin değiştirilmesi kağıt açısından tasarruf sağlayabilir ancak aşınma açısından daha pahalıya mal olur.
- Soğutma sistemi: kireç birikintileri ısı transferini azaltır. Deşarj sıcaklığı haftalar geçtikçe artarsa, proses ayarlarını suçlamadan önce soğutma kanallarında ölçeklenme olup olmadığını kontrol edin.
- Güvenlik cihazları: Her açık değirmende acil durdurma çubuğu ve valsleri belirlenen süre içinde durduran bir fren bulunmalıdır. Basınçlı yoğurucularda hazne kilidi ve basıncı anında tahliye eden hidrolik emniyet valfi bulunmalıdır.
Kauçuk Karıştırma Makinaları Hakkında Sıkça Sorulan Sorular
Basınçlı yoğurucu ile açık karıştırma değirmeni arasındaki fark nedir?
Basınçlı yoğurucu, dolgu maddelerinin polimere dahil edilmesi ve dağıtılması ana işini gerçekleştiren kapalı bir dahili karıştırıcıdır. Açık karıştırma değirmeni, küratiflerin daha düşük bir sıcaklıkta eklenmesi ve bileşiğin bir tabaka halinde oluşturulması için kullanılan, açıkta kalan iki silindirli bir makinedir. Tipik bir bileşim hattında çift olarak çalışırlar.
Bir yoğurucunun parti boyutunu nasıl belirlerim?
Parti ağırlığı, hazne hacminin doldurma faktörü ve bileşik yoğunluğu ile çarpımına eşittir. 0,75 doldurma faktörüne ve 1,15 g/cm³ bileşik yoğunluğuna sahip 55 L'lik bir yoğurucu için parti ağırlığı yaklaşık 47 kg'dır. Yüksek dolgulu malzemelerin litre başına ağırlığı daha fazla olduğundan, spesifik bileşiğinizin yoğunluğunu kontrol edin.
Kauçuk karıştırma makinesi için normal dolum faktörü nedir?
Çoğu yoğurma uygulaması 0,70 ile 0,85 arasında çalışır. Daha yüksek değerler verimi artırır ancak sıcaklığı ve torku artırır. EVA ve yumuşak bileşikler 0,80 ile 0,85 arasında seyredebilir; Motorun aşırı yüklenmesini önlemek için sert, yüksek sertlikteki bileşiklerin 0,70'e yakın kalması gerekebilir.
Karıştırma sırasında yanmayı nasıl önleyebilirim?
Tahliye sıcaklığını bileşiğinizin kavurma sıcaklığının altında tutun, küratifleri soğuk bir değirmende eklemek için iki aşamalı bir karıştırma işlemi kullanın ve soğutma suyu kanallarının temiz olduğunu ve gelen su sıcaklığının 30°C'nin altında kaldığını doğrulayın.
Silikon ve EVA gibi farklı kauçuklar için tek bir karıştırma makinesi kullanabilir miyim?
Evet, ancak her malzeme için rotor hızını, sıcaklık profilini ve karıştırma süresini değiştirmeniz gerekir. Silikon diğer bileşikleri çapraz kirletebilir, bu nedenle bir makineyi silikon için ayırın veya malzeme değişiklikleri arasında bir temizleme bileşiği ile kapsamlı temizleme döngüleri çalıştırın.
Hangi yukarı akış ekipmanı karıştırma sürecini iyileştirir?
Otomatik küçük kimyasal dozajlama sistemleri, karbon karası tartım sistemleri ve üstten besleme konveyörleri manuel hataları azaltır ve yükleme süresini kısaltır. Bu cihazlara toplu olarak karıştırıcı yukarı akış ekipmanı adı verilir ve bunlar, bir kauçuk karıştırma hattında partiden partiye tutarlılığı stabilize etmenin en etkili yoludur.

